Artykuł sponsorowany
Dlaczego olej silnikowy, hydrauliczny i przekładniowy trafiają do różnych ścieżek przetwarzania
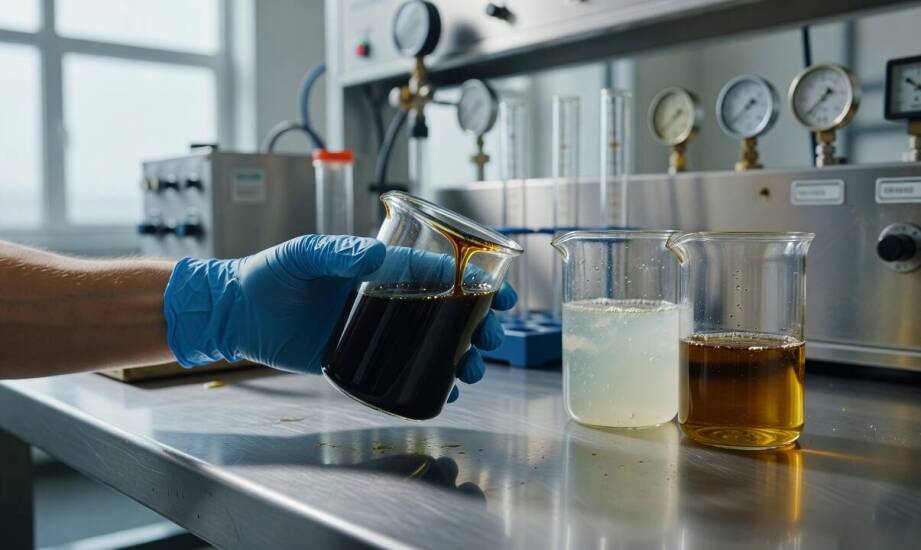
W zakładach przetwarzających odpady przemysłowe nie istnieje jedna uniwersalna metoda utylizacji każdej substancji smarnej. Etykieta określająca ciecz po prostu jako zużytą nie daje wystarczających informacji o jej właściwościach fizykochemicznych. Konkretny typ płynu, stopień jego degradacji oraz rodzaj zastosowanych domieszek decydują o dalszej ścieżce postępowania. Różnice te determinują ostateczne koszty logistyczne oraz techniczne możliwości odzysku bazy surowcowej. Skuteczne zarządzanie strumieniem odpadów wymaga ścisłej selekcji już na etapie gromadzenia materiału w przedsiębiorstwie.
Specyfika pracy i różnice w składzie podstawowych płynów eksploatacyjnych
Każdy rodzaj maszyny narzuca inne wymagania wobec środków smarnych, co przekłada się na ich unikalny skład chemiczny. Olej silnikowy zawiera liczne dodatki detergentowo-dyspergujące, które pochłaniają produkty uboczne spalania. Taka substancja pracuje w skrajnie wysokich temperaturach i nieustannie zbiera sadzę oraz drobiny metali powstające w komorze cylindrów. Z czasem ciecz ulega również stopniowemu rozcieńczeniu paliwem, co trwale zmienia jej pierwotne parametry użytkowe.
Zupełnie inaczej zachowuje się płyn w układach siłowych. Olej hydrauliczny charakteryzuje się znacznie niższą lepkością i obecnością zaawansowanych inhibitorów korozji, często opartych na związkach cynku. Jego głównym zadaniem pozostaje przenoszenie wysokiego ciśnienia przy zachowaniu minimalnej ściśliwości. Tego rodzaju roztwór wyjątkowo źle toleruje wilgoć, która wywołuje hydrolizę dodatków uszlachetniających i prowadzi do chemicznej degradacji całej objętości cieczy.
Środki przeznaczone do skrzyń biegów i mostów napędowych działają w warunkach potężnych nacisków punktowych. Olej przekładniowy wykorzystuje specjalistyczne dodatki EP bogate w siarkę i fosfor, które skutecznie chronią zęby kół przed zatarciem i przedwczesnym zużyciem. Odmienne pakiety uszlachetniające sprawiają, że preparaty te nie mogą być łączone w jednym zbiorniku zbiorczym. Odpady klasyfikuje się do odrębnych strumieni, przypisując kody EWC 13 01 dla cieczy hydraulicznych oraz 13 02 dla zużytych płynów silnikowych i przekładniowych. Właściwa segregacja ułatwia późniejszy skup olejów przepracowanych, pozwalając operatorom na szybkie dopasowanie odpowiedniej technologii unieszkodliwiania.
Wpływ zanieczyszczeń na parametry fizyczne i kwalifikację partii materiału
Decyzję o skierowaniu odebranego transportu do regeneracji laboratoryjnej poprzedza wnikliwa analiza analityczna. Eksperci badają lepkość kinematyczną, zawartość wody w jednostkach ppm oraz stężenie metali ściernych. Kluczowe znaczenie ma również liczba kwasowa i obecność drobnych cząstek stałych. Odpowiednio wysoka lepkość przy znikomej zawartości wilgoci otwiera drogę do destylacji próżniowej, która pozwala na odzysk czystej bazy. Zbyt duże stężenie zanieczyszczeń metalicznych lub dodatków przeciwzatarciowych blokuje proces re-rafinacji. Problematyczna partia zostaje wtedy skierowana do kontrolowanego odzysku energetycznego.
Obce substancje trafiające do układu w trakcie eksploatacji bezpośrednio obniżają jednorodność zebranego materiału. Woda w postaci rozpuszczonej lub wolnej drastycznie pogarsza właściwości smarne i wypłukuje pakiety dodatków. W zamkniętych instalacjach hydraulicznych często dochodzi do powstawania trwałych emulsji, które później utrudniają przemysłową separację faz. Resztki oleju napędowego z układu wtryskowego rozcieńczają bazę silnikową, obniżając jej temperaturę zapłonu. Z kolei przedostające się chłodziwa oraz opiłki z tarcia podnoszą ryzyko przekroczenia norm technologicznych podczas filtracji.
Weryfikacja składu chemicznego pozwala precyzyjnie ocenić, czy substancja kwalifikuje się do zaawansowanego procesu R9. Przed wdrożeniem docelowej obróbki Ran-synchron analizuje dostarczone próbki, wykluczając ryzyko uszkodzenia instalacji fizyko-chemicznych. Znaczna zawartość silnych emulsji lub nadmiernej ilości stałych osadów wymusza na zakładach wprowadzenie dodatkowych etapów oczyszczania wstępnego przed właściwym przetworzeniem.
Kwalifikacja danej partii zależy nie tylko od jej pierwotnego przeznaczenia, ale przede wszystkim od stopnia zanieczyszczenia i historii eksploatacji w maszynie. Nawet płyny reprezentujące ten sam kod odpadu mogą trafić do różnych procesów technologicznych, jeśli ich parametry fizykochemiczne uległy zmianie. Selektywne gromadzenie materiału w zakładzie przemysłowym minimalizuje zagrożenia środowiskowe i ułatwia logistykę odbioru. Kompleksowe zagospodarowanie takich substancji zapewnia spółka RAN-Synchron. Wielkopolskie przedsiębiorstwo z siedzibą w Bolechowie-Osiedle odbiera odpady niebezpieczne, a dzięki własnej instalacji fizyko-chemicznej unieszkodliwia trudne frakcje pochodzące z sektora motoryzacyjnego i produkcyjnego.
Kategorie artykułów
Polecane artykuły

Jakie są najlepsze praktyki przy planowaniu podróży z wykorzystaniem rozkładu lotów linii Smartwings?

Wybór między wiązarami a tradycyjną więźbą – co jest bardziej opłacalne?

Jakie akcesoria są niezbędne do stworzenia niezapomnianej aranżacji walentynkowej?
